 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
ట్విన్-స్క్రూ ఎక్స్ట్రూడర్ల గురించి సాధారణ అపోహలు: ఎక్స్ట్రూషన్ ప్రక్రియలను ఆప్టిమైజ్ చేయడానికి సాంప్రదాయ నమ్మకాలను విచ్ఛిన్నం చేయడం
నింగ్బో ఫాంగ్లీ టెక్నాలజీ కో., లిమిటెడ్.aయాంత్రిక పరికరాల తయారీదారుదాదాపు 30 సంవత్సరాల అనుభవాలతోప్లాస్టిక్ పైపు వెలికితీత పరికరాలు, కొత్త పర్యావరణ పరిరక్షణ మరియు కొత్త సామగ్రి పరికరాలు. దాని స్థాపన నుండి Fangli యూజర్ యొక్క డిమాండ్ల ఆధారంగా అభివృద్ధి చేయబడింది. నిరంతర అభివృద్ధి ద్వారా, కోర్ టెక్నాలజీపై స్వతంత్ర R&D మరియు అధునాతన సాంకేతికత మరియు ఇతర మార్గాల జీర్ణక్రియ & శోషణ, మేము అభివృద్ధి చేసాముPVC పైప్ ఎక్స్ట్రాషన్ లైన్, PP-R పైప్ ఎక్స్ట్రాషన్ లైన్, PE నీటి సరఫరా / గ్యాస్ పైప్ ఎక్స్ట్రాషన్ లైన్, దిగుమతి చేసుకున్న ఉత్పత్తులను భర్తీ చేయడానికి చైనా నిర్మాణ మంత్రిత్వ శాఖ సిఫార్సు చేసింది. మేము "జెజియాంగ్ ప్రావిన్స్లో ఫస్ట్-క్లాస్ బ్రాండ్" టైటిల్ను పొందాము.
ప్లాస్టిక్ సమ్మేళనం పరిశ్రమలో, దాదాపు ప్రతి ప్లాస్టిక్ భాగం పాలిమర్ సూత్రీకరణల యొక్క అధునాతన ప్రాసెసింగ్పై ఆధారపడుతుందిట్విన్-స్క్రూ ఎక్స్ట్రూడర్లు(TSE). వారి అద్భుతమైన మిక్సింగ్ లక్షణాలు, అధిక ఉత్పత్తి సామర్థ్యం మరియు అత్యుత్తమ ఉత్పత్తి అనుగుణ్యతతో,ట్విన్-స్క్రూ ఎక్స్ట్రూడర్లునిరంతర సమ్మేళనంలో తిరుగులేని నాయకులుగా మారారు.
ఏదేమైనప్పటికీ, ఈ సాంకేతికత ఒక శతాబ్దానికి పైగా అభివృద్ధి చేయబడినప్పటికీ, చాలా మంది అభ్యాసకులు ఇప్పటికీ దాని ప్రధాన సూత్రాల గురించి తప్పుడు అభిప్రాయాలను కలిగి ఉన్నారు, ఇది సామర్థ్య విస్తరణ లేదా వాస్తవ ఉత్పత్తి సమయంలో వ్యత్యాసాలకు దారి తీస్తుంది. ఈ రోజు, మేము ట్విన్-స్క్రూ ఎక్స్ట్రూడర్ల గురించి టాప్ 5 సాధారణ అపోహలను లోతుగా విశ్లేషిస్తాము.
అపోహ 1: ట్విన్-స్క్రూ పనితీరు ధరించడానికి చాలా సున్నితంగా ఉంటుంది
స్క్రూలు ధరించిన తర్వాత, యంత్రం పనితీరు వేగంగా తగ్గిపోతుందని చాలామంది నమ్ముతారు. వాస్తవం ఏమిటంటే: ట్విన్-స్క్రూ ఎక్స్ట్రూడర్లు సాధారణంగా సింగిల్-స్క్రూ ఎక్స్ట్రూడర్ల కంటే ధరించడానికి తక్కువ సున్నితంగా ఉంటాయి.
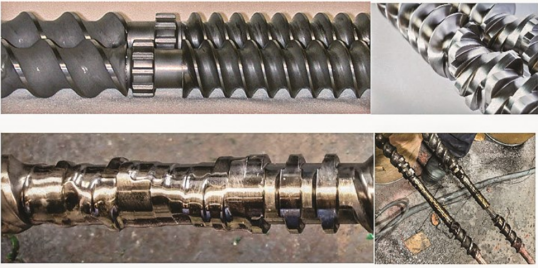
స్క్రూ తప్పనిసరిగా పై చిత్రం వలె సహజంగా మరియు మెరిసేదిగా ఉండవలసిన అవసరం లేదు; కానీ దిగువ చిత్రంలో చూపిన మేరకు ధరించడానికి ఇది ఖచ్చితంగా అనుమతించబడదు. (చిత్ర మూలం: లీస్ట్రిట్జ్)
- సానుకూలంగా తెలియజేసే ప్రయోజనం:కో-రొటేటింగ్ ట్విన్-స్క్రూలు ప్రత్యేకమైన స్వీయ-తుడిచిపెట్టే ప్రభావాన్ని కలిగి ఉంటాయి. ఇంటర్మేషింగ్ జోన్లోని వ్యతిరేక ఉపరితల వేగాలు సింగిల్-స్క్రూల కంటే బలమైన సానుకూల ప్రసార సామర్థ్యాన్ని అందిస్తాయి.
- ధరించడానికి పెద్ద సహనం:ట్విన్-స్క్రూ ప్రక్రియలలో, స్క్రూ ఎలిమెంట్స్ లేదా బారెల్ లైనర్లు సాధారణంగా 3-5% వ్యాసం ధరించినప్పటికీ సరిగ్గా పని చేస్తాయి. ఎందుకంటే పెరిగిన క్లియరెన్స్లను భర్తీ చేయడానికి మనం స్వతంత్రంగా స్క్రూ వేగాన్ని సర్దుబాటు చేయవచ్చు. దీనికి విరుద్ధంగా, సింగిల్-స్క్రూల దుస్తులు పరిమితి సాధారణంగా 1-2% మాత్రమే.
- తక్కువ స్థానిక భర్తీ ఖర్చు:ట్విన్-స్క్రూలు మాడ్యులర్, బిల్డింగ్-బ్లాక్ డిజైన్ను ఉపయోగించుకుంటాయి. దుస్తులు తరచుగా అధిక కోత మరియు పీడనం (మొత్తం పొడవులో సుమారు 25-30%) ప్రాంతాల్లో కేంద్రీకృతమై ఉంటాయి, కాబట్టి నిర్వహణకు నిర్దిష్ట భాగాలను మాత్రమే భర్తీ చేయడం అవసరం.
నిపుణుల చిట్కా:స్క్రూలు సాధారణంగా బారెల్స్ కంటే నాలుగు రెట్లు ఎక్కువగా భర్తీ చేయవలసి ఉంటుంది. ఎందుకంటే స్క్రూ ఫ్లైట్ చిట్కాలు పదార్థంతో నిరంతరం సంబంధం కలిగి ఉంటాయి, అయితే బారెల్ ఉపరితలం నిర్దిష్ట మూలకాలను 25% సమయం మాత్రమే సంప్రదిస్తుంది.
అపోహ 2: వెంట్ స్టఫర్ అన్ని వెంట్ వరద సమస్యలను పరిష్కరించగలదు
వెంట్ పోర్ట్ వద్ద "వెంటింగ్ ఫ్లడ్డింగ్" సంభవించినప్పుడు, చాలా మంది సహజసిద్ధంగా వెంట్ స్టఫర్ను జోడిస్తారు. అయినప్పటికీ, ఇది తరచుగా సమస్యను మాస్కింగ్ చేసే "బ్యాండ్-ఎయిడ్" వలె పని చేస్తుంది మరియు సిస్టమ్ను అనవసరంగా క్లిష్టతరం చేస్తుంది.
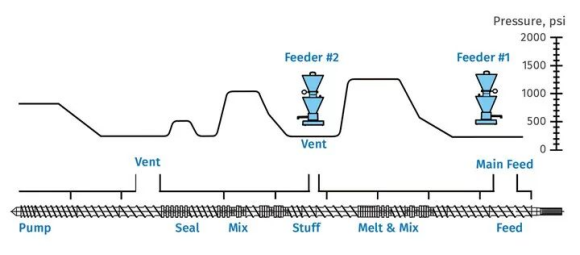
వెంట్ మరియు డౌన్స్ట్రీమ్ ఫీడింగ్ పాయింట్ల వద్ద సున్నా ఒత్తిడిని నిర్ధారించే ఆదర్శవంతమైన స్క్రూ డిజైన్
- డిజైన్ కీలకం: స్క్రూ డిజైన్ సరిపోకపోతే లేదా పంపింగ్ విభాగంలో తీవ్రమైన బ్యాక్ ప్రెజర్ ఉంటే, కరుగు నేరుగా బిలం కాలమ్లోకి ప్రవహిస్తుంది. పేలవమైన స్క్రూ డిజైన్ వల్ల ఏర్పడే వరదలను వెంట్ స్టఫర్ ప్రాథమికంగా పరిష్కరించదు.
- వెంట్ స్టఫర్ యొక్క నిజమైన ఉద్దేశ్యం: అధిక-వేగంతో కూడిన ఆవిరి ద్వారా ఈ ఘనపదార్థాలు వెంట్ పోర్ట్ వద్ద పేరుకుపోకుండా నిరోధించే, కరిగించని పదార్థాలను (ఉదా., పౌడర్ ఫిల్లర్లు) కలిగి ఉన్న సూత్రీకరణలకు ఇది అనుకూలంగా ఉంటుంది.
- మూలకారణ విశ్లేషణ: సాధారణంగా పనిచేసే బిలం అకస్మాత్తుగా వరదలు రావడం ప్రారంభిస్తే, వెంట్ స్టఫర్పై ఆధారపడకుండా స్క్రూ/బారెల్ దుస్తులు, కూలింగ్ సిస్టమ్ వైఫల్యం, స్క్రీన్ ప్యాక్ అడ్డుపడటం లేదా అధిక డై ప్రెజర్ని తనిఖీ చేయడానికి ప్రాధాన్యత ఇవ్వాలి.
దురభిప్రాయం 3: ల్యాబ్ నుండి ఉత్పత్తి శ్రేణికి ఒక-దశ సరళ స్కేల్-అప్ను ఆశించడం
"ఫార్ములేషన్ ల్యాబ్లో పనిచేసింది, కాబట్టి ఇది ఖచ్చితంగా ప్రొడక్షన్ లైన్లో పని చేస్తుంది." ఈ ఊహ తరచుగా ఆచరణలో విఫలమవుతుంది.
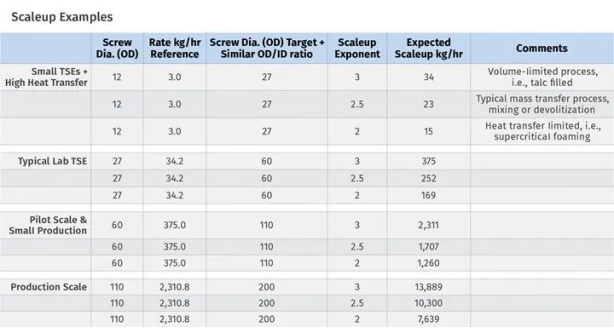
- సరిహద్దు పరిస్థితుల సంక్లిష్టత: ఉత్పత్తి కోసం స్కేల్-అప్ అనేది ఉచిత వాల్యూమ్, ఉష్ణ బదిలీ (మెల్ట్ టెంపరేచర్ కంట్రోల్), మాస్ ట్రాన్స్ఫర్ (మిక్సింగ్ మరియు డీవోలాటిలైజేషన్) మరియు టార్క్ పరిమితులతో సహా బహుళ "సరిహద్దు పరిస్థితులు" కలిగి ఉంటుంది.
- నాన్-లీనియర్ స్కేల్-అప్: వాల్యూమ్-పరిమిత ప్రక్రియలు స్క్రూ వ్యాసం (D³) యొక్క క్యూబ్ ద్వారా స్కేల్ చేయబడతాయి, అయితే ఉష్ణ-బదిలీ-పరిమిత ప్రక్రియలు చదరపు (D²) ద్వారా స్కేల్ చేయబడతాయి. వీటి మధ్య వ్యత్యాసం గణనీయమైనది.
- రూల్ ఆఫ్ థంబ్: ల్యాబ్ లేదా పైలట్-స్కేల్ లైన్ యొక్క నిర్గమాంశ లక్ష్యం ఉత్పత్తి నిర్గమాంశలో 1/10వ వంతు కంటే తక్కువ ఉండకూడదు. గ్యాప్ పెద్దగా ఉంటే, స్కేల్-అప్ లెక్కల విశ్వసనీయత గణనీయంగా తగ్గుతుంది.
అపోహ 4: లిక్విడ్ ఇంజెక్షన్ కోసం ట్విన్-స్క్రూ ఎక్స్ట్రూడర్లు తగినవి కావు
వాణిజ్య-స్థాయి లిక్విడ్ ఇంజెక్షన్ స్థాయిలను 70% మించి సాధించడం పూర్తిగా సాధ్యమే.
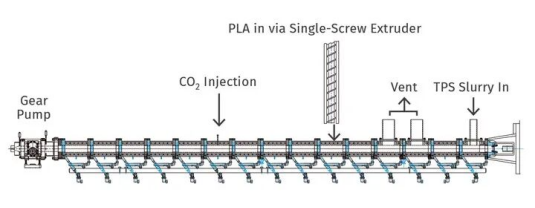
మెల్టింగ్, మిక్సింగ్, సూపర్ క్రిటికల్ CO₂ ఇంజెక్షన్, కూలింగ్ మరియు పంపింగ్ విభాగాలను సమగ్రపరిచే ఆప్టిమైజ్ చేసిన ట్విన్-స్క్రూ డిజైన్
- ముఖ్య కారకాలు: విజయవంతమైన ఇంజెక్షన్ యొక్క ప్రధాన అంశం ద్రవం యొక్క స్నిగ్ధత మరియు పాలిమర్లో దాని ద్రావణీయతలో ఉంటుంది.
- విభిన్న పరికరాలు: గేర్ పంపులు, పిస్టన్ పంపులు, పెరిస్టాల్టిక్ పంపులు లేదా డయాఫ్రాగమ్ పంపులు వంటి ఇంజెక్షన్ సిస్టమ్లను ద్రవ లక్షణాల ఆధారంగా ఎంచుకోవచ్చు.
- స్టేజ్డ్ ఇంజెక్షన్ టెక్నిక్: అధిక శాతం లిక్విడ్ ఫార్ములేషన్ల కోసం (ఉదా., >70%), స్క్రూ ఛానెల్లలో లిక్విడ్ పూలింగ్ను నిరోధించడానికి కీ క్రమంగా, స్టేజ్డ్ ఇంజెక్షన్.
- సూపర్ క్రిటికల్ అప్లికేషన్స్: ఆధునిక ట్విన్-స్క్రూ టెక్నాలజీ ఫోమింగ్, డీవోలాటిలైజేషన్ లేదా అసిస్టెడ్ ప్లాస్టిలైజేషన్ కోసం సూపర్ క్రిటికల్ ఫ్లూయిడ్లను స్థిరంగా ఇంజెక్ట్ చేయగలదు.
అపోహ 5: నిర్దిష్ట టార్క్ (లేదా టార్క్ డెన్సిటీ) అనేది ఏకైక టార్క్ సూచిక
ఎక్స్ట్రూడర్ పనితీరును అంచనా వేసేటప్పుడు, "నిర్దిష్ట టార్క్" (ST, దీనిని టార్క్ డెన్సిటీ, TD అని కూడా పిలుస్తారు) తరచుగా చర్చించబడుతుంది.
అదే నిర్దిష్ట టార్క్ కానీ విభిన్న OD/ID నిష్పత్తులు చాలా భిన్నమైన ఉచిత వాల్యూమ్లు మరియు ప్రాసెసింగ్ లక్షణాలకు కారణమవుతాయి
- డెఫినిషనల్ పరిమితి: నిర్దిష్ట టార్క్ సూత్రం ST = Md / a³, ఇక్కడ Md అనేది షాఫ్ట్కు గరిష్ట టార్క్ మరియు a అనేది మధ్య దూరం.
- ఓవర్లుక్స్ వాల్యూమ్: ఈ గణన స్క్రూ యొక్క ఫ్రీ వాల్యూమ్ (FV)ని ప్రతిబింబించదు. ఉచిత వాల్యూమ్ స్క్రూ యొక్క బయటి నుండి లోపలి వ్యాసం నిష్పత్తి (OD/ID)పై ఆధారపడి ఉంటుంది మరియు మెటీరియల్ నిర్గమాంశను నేరుగా ప్రభావితం చేస్తుంది.
- సమగ్ర మూల్యాంకనం: పరికరాలను ఎన్నుకునేటప్పుడు, టార్క్ సామర్థ్యం మరియు అందుబాటులో ఉన్న స్క్రూ వాల్యూమ్ మధ్య సరైన బ్యాలెన్స్ను తప్పనిసరిగా కనుగొనాలి.
ట్విన్-స్క్రూ సమ్మేళనం యొక్క ప్రాథమిక తర్కాన్ని అర్థం చేసుకోవడం మరియు ఈ సాధారణ అభిజ్ఞా ఉచ్చులను నివారించడం ఉత్పత్తి నాణ్యత మరియు సామర్థ్యాన్ని మెరుగుపరచడానికి మొదటి అడుగు.
మీకు మరింత సమాచారం కావాలంటే,నింగ్బో ఫాంగ్లీ టెక్నాలజీ కో., లిమిటెడ్.వివరణాత్మక విచారణ కోసం సంప్రదించడానికి మిమ్మల్ని స్వాగతిస్తున్నాము, మేము మీకు వృత్తిపరమైన సాంకేతిక మార్గదర్శకత్వం లేదా పరికరాల సేకరణ సూచనలను అందిస్తాము.
విచారణ పంపండి
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.
గోప్యతా విధానం